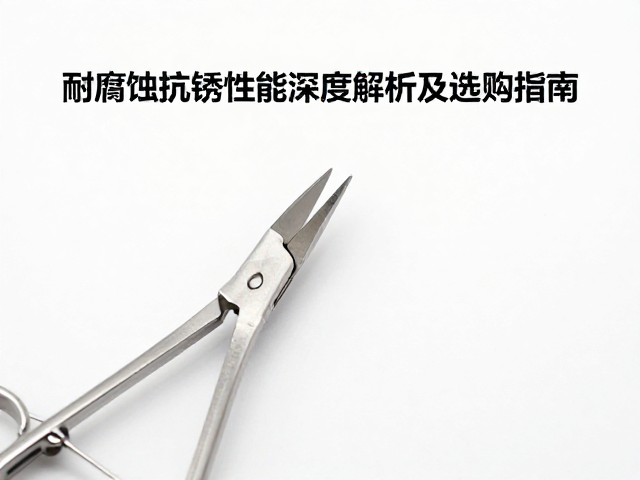
医疗器械材质基础与表面处理工艺
持针器与切开器械作为外科手术中的核心工具,其长期稳定运行高度依赖于基材的选择与表面处理技术的结合。目前主流的高精度手术器械多采用18-8或18-10不锈钢(即304或304L不锈钢),这类材料含有约18%的铬和8%-10%的镍,形成了致密的氧化铬钝化膜,从而提供基础的抗腐蚀能力。在更为严苛的灭菌环境下,部分高端器械则选用440C或更高等级的马氏体不锈钢,通过调整碳含量以提升硬度,同时依靠铬元素维持耐腐蚀阈值。
表面处理工艺会显著改变器械表面的微观结构,进而影响其抗锈性能。喷砂处理能够增加表面粗糙度,有助于消除镜面反射带来的视觉干扰,但过深的喷砂可能成为腐蚀介质的藏匿点;相比之下,电解抛光或机械抛光能显著降低表面粗糙度Ra值,使钝化膜更加均匀完整,从而有效阻断氯离子等腐蚀性物质的渗透路径。不同医院感染控制部门对器械表面的光洁度要求,往往直接决定了器械在反复清洗消毒过程中的寿命周期。
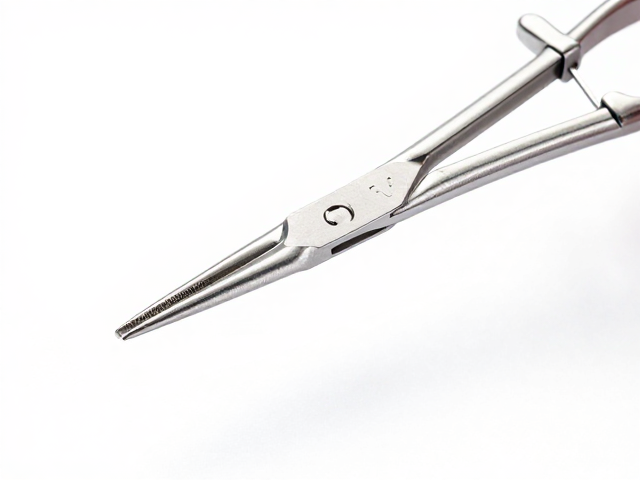
腐蚀机制与临床使用场景分析
在临床环境中,器械面临的腐蚀挑战主要来自化学试剂、物理磨损以及高温高压灭菌过程。含氯消毒剂、酸性清洁剂以及血液、体液中的蛋白质和酶会引发点蚀或晶间腐蚀。特别是在腹腔镜手术或腔镜器械中,细小的关节间隙容易残留清洗液,若冲洗不彻底,残留的化学物质会在闭合状态下持续侵蚀金属表面,导致关节咬合松动或表面出现肉眼难辨的锈点。
高温高压蒸汽灭菌是常规且有效的消毒方式,但温度波动和湿度变化会对金属造成热应力疲劳。长期处于135℃至137℃的饱和蒸汽环境中,若器械表面存在微观裂纹或加工残留应力,极易诱发应力腐蚀开裂。此外,器械在频繁开合过程中,咬合面的微小位移会导致接触点磨损,破坏原有的钝化膜,暴露出游离铁原子,这些部位在潮湿环境下极易氧化生锈,形成初始锈蚀点并逐渐向内部扩展。
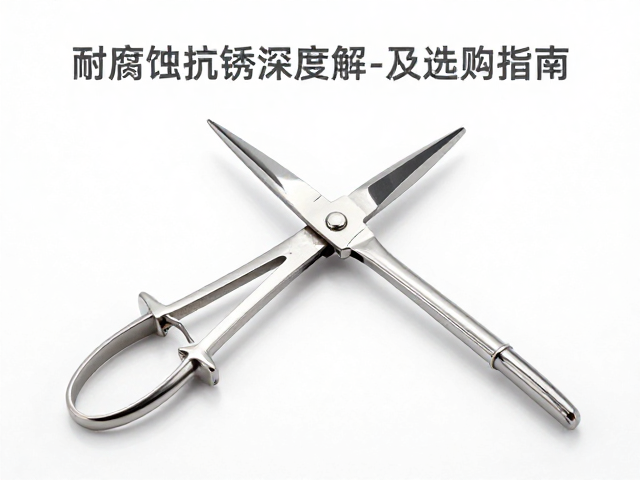
抗腐蚀性能的关键技术指标
评估持针器与切开器械的耐腐蚀性能,核心在于关注其表面粗糙度参数及钝化膜质量。根据相关医疗器械表面状态标准,接触组织的器械表面粗糙度Ra通常要求低于0.4μm,而非接触部位可适当放宽。低粗糙度表面能减少细菌附着和化学试剂残留,降低腐蚀发生的概率。同时,钝化处理后的盐雾测试时间是衡量耐蚀性的重要参考,优质器械在经过规定的酸洗钝化处理后,应能承受规定时长(如24小时以上)的中性盐雾测试而无可见锈蚀斑点。
关节部件的咬合精度与间隙控制直接影响耐腐蚀表现。精密加工的器械在闭合状态下,咬合面贴合紧密,减少了清洗液渗入的风险。若关节间隙过大或存在加工毛刺,清洗时的机械刷洗动作会加剧局部磨损,导致钝化膜破损。因此,检查器械关节处的游动性与闭合紧密度,是判断其潜在腐蚀风险的重要环节。游动性过紧可能意味着加工公差不足,而过松则可能导致清洗死角,两者均不利于长期抗腐蚀。
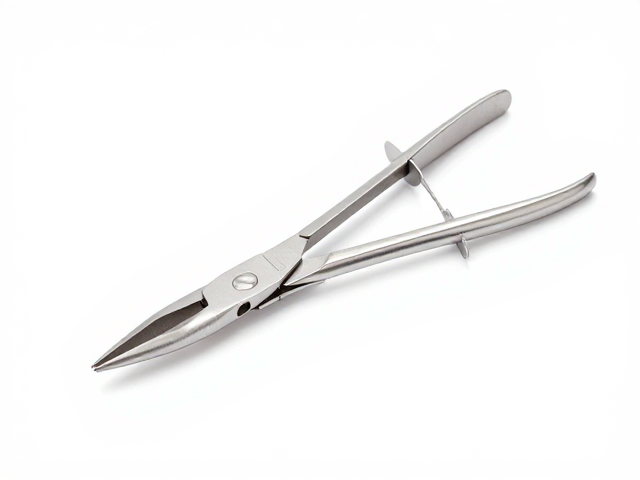
日常维护与清洗消毒规范
正确的清洗流程是维持器械抗锈性能的第一道防线。手工清洗时,应避免使用含有氯、溴或碘的强氧化性清洁剂,推荐使用中性酶清洁剂,并严格控制水温在20℃-45℃之间,以防止蛋白质凝固堵塞器械关节。清洗过程中,器械的所有轴节、齿槽及咬合面必须充分张开,确保水流和清洁剂能冲刷到每一个隐蔽部位。对于带有复杂结构的器械,建议使用专用刷具进行轻柔刷洗,避免硬质刷头损伤表面钝化膜。
高温高压灭菌前的干燥步骤至关重要。残留的水分在高温下会加速金属氧化,形成水渍或锈斑。建议采用经过滤的压缩空气或专用干燥柜对器械进行彻底干燥,确保关节处无积水。在储存环节,器械应放置在干燥、通风良好的专用容器中,避免与铜、锌等其他金属直接接触,以防发生电化学腐蚀。若发现器械表面出现轻微浮锈,应立即停止使用,并通过专业的除锈钝化程序处理,恢复其表面完整性,严禁直接使用粗糙砂纸打磨后继续使用,以免破坏几何精度和耐腐蚀层。