高压灭菌过程中的模型热应力变形机制
在精密制造与医疗器械加工领域,传统的高压蒸汽灭菌技术常因高温高压环境下的剧烈热冲击,导致聚合物或复合材料模型出现不可逆的形变或结构损伤。当灭菌舱内的温度迅速攀升至121℃至135℃时,材料内部的分子链段发生快速松弛,若冷却速率控制不当,模型表面与内部会形成显著的温差梯度,进而诱发翘曲、开裂或尺寸超差。这种由热力学不均引起的物理损伤,不仅破坏了模型的几何精度,更可能影响其后续在临床或工业场景中的功能表现,使得传统灭菌流程成为质量控制中的主要风险点。
针对上述痛点,低温快速灭菌技术通过引入过氧化氢等离子体或低温蒸汽甲醛等介质,在相对较低的温度区间(通常为40℃至60℃)内实现微生物灭活。这一过程利用了化学吸附与自由基反应原理,取代了单纯依赖高温使蛋白质变性的物理路径。对于易热敏材料而言,低温环境极大地降低了热应力积累,使模型在灭菌过程中保持结构完整性。技术核心在于控制介质浓度、真空度及反应时间,确保灭菌因子能均匀渗透至模型复杂结构内部,从而在不破坏材料微观结构的前提下,达成符合国际标准的无菌保障水平。
低温快速灭菌系统的技术原理与关键参数
低温快速灭菌并非单一技术,而是包含低温蒸汽甲醛、过氧化氢等离子体等多种工艺体系的统称,其核心在于利用气态杀菌因子在真空环境下对微生物细胞壁及DNA造成不可逆损伤。以过氧化氢等离子体灭菌为例,该过程分为真空抽气、过氧化氢注入汽化、等离子体激发及干燥四个阶段。在等离子体激发阶段,高频电场使过氧化氢分子解离为高活性的自由基,这些自由基能穿透微生物保护膜,破坏其代谢系统。此过程无需依赖高温,因此特别适用于含有电子元件、光学透镜或高分子聚合物(如聚醚醚酮PEEK、聚乳酸PLA)的复杂模型组件。
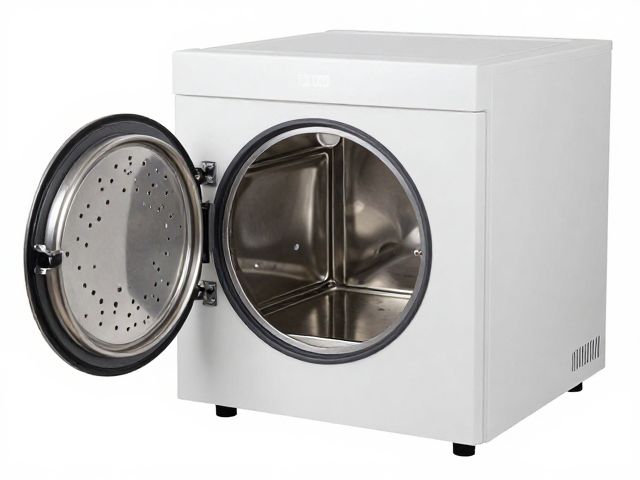
技术参数的精确调控是确保灭菌效果与模型安全的关键。灭菌舱内的温度通常需维持在40℃至60℃之间,压力控制在负压状态以利于介质扩散。过氧化氢的注入量需根据负载类型和舱体体积精确计算,过少会导致灭菌失败,过多则残留风险增加。此外,循环时间通常介于30至75分钟,具体取决于负载的孔隙率和材质吸湿性。现代设备配备有严密的监测传感器,实时反馈舱内温度、压力及介质浓度,确保每一批次灭菌过程严格遵循既定的物理化学曲线,从而保证模型表面的无损伤和无菌状态的可靠性。
针对不同类型模型的修复与保护策略
在处理经过高压灭菌受损或易受损的模型时,修复与保护的核心在于材料兼容性分析与预处理。对于因高温导致轻微翘曲的热塑性塑料模型,部分低温灭菌工艺允许在灭菌前进行特定的夹持固定或使用低应力支架,以限制其在相变过程中的位移。对于表面易受化学介质侵蚀的材料,需评估其耐化学性。例如,某些涂层金属或特定复合材料在接触高浓度过氧化氢时可能出现表面雾化或腐蚀,此时需选择经过验证的低腐蚀性灭菌循环,或在模型表面施加临时保护层以隔绝介质直接接触。
修复受损模型通常涉及精密的后处理步骤。若模型在灭菌后出现尺寸偏差,可通过二次机械加工或热定型进行校正,但需确保校正过程中的温度低于材料的玻璃化转变温度,以避免新的应力产生。对于表面污染或残留物,低温灭菌后的干燥阶段至关重要,充分的干燥可防止冷凝水滞留导致的二次污染或结构降解。在实际操作中,建立严密的材料数据库,记录不同批次、不同材质模型对灭菌介质的反应,有助于制定个性化的灭菌与修复方案,从而最大化延长模型的使用寿命并保障其功能稳定性。