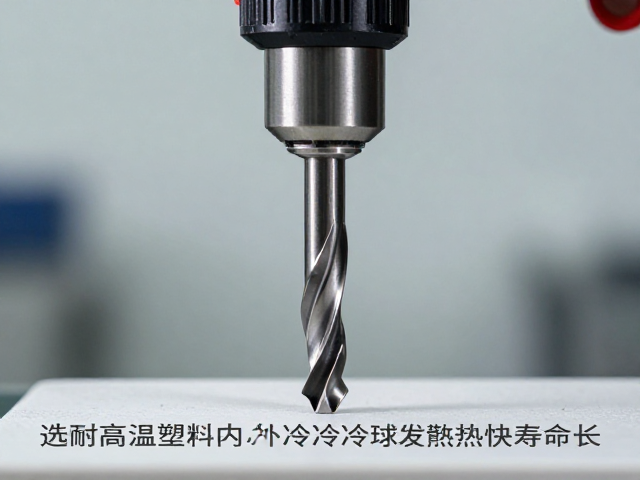
钻攻加工中的热管理痛点与解决方案
在高速钻攻加工场景中,切削区产生的热量若无法及时排出,极易导致刀具崩刃、孔径变形以及工件表面烧伤。传统冷却方式往往难以应对高转速下的剧烈摩擦,使得加工稳定性成为制约产能的核心瓶颈。选择具备内冷与外冷复合功能的钻头,通过高压冷却液直接导入切削刃根部,能显著降低切削温度,这是提升整体加工效率的关键物理基础。
耐高温塑料材料因其优异的绝缘性、低导热系数以及出色的耐磨特性,常被用于制造此类高性能钻头的关键结构部件或涂层基材。相比传统金属或普通合金,这类材料在极端工况下能保持更好的几何稳定性,减少因热膨胀引起的公差变化。配合严密的内冷通道设计,冷却介质能够精准覆盖每一寸切削面,实现从内部到外部的全方位热交换,有效延缓刀具磨损。
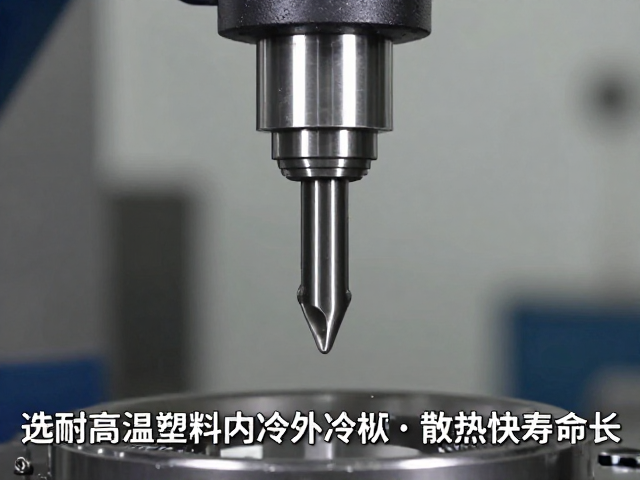
内冷外冷协同机制对加工效率的实质提升
内冷结构通过钻头中心的高压孔道,将冷却液以高压状态直达切削刃接触点,迅速带走大部分切削热并冲走切屑。这种直接干预方式避免了冷却液在长距离传输中的能量损耗,确保每一滴冷却液都发挥最大效能。外冷则通过喷嘴对加工区域进行大面积覆盖,辅助散热并保护机床主轴,两者结合形成了严密的温控网络,使钻削过程更加平稳连续。
在效率提升方面,稳定的温度控制允许操作人员提高进给速度和主轴转速,从而缩短单件加工时间。由于热量积聚减少,刀具寿命显著延长,减少了频繁换刀和重新对刀的停机时间。实际生产环境中,这种热管理策略使得连续加工能力大幅提升,尤其在加工铝合金、工程塑料等导热性较差或易粘刀的材料时,表面质量与尺寸精度均能获得可量化的改善。
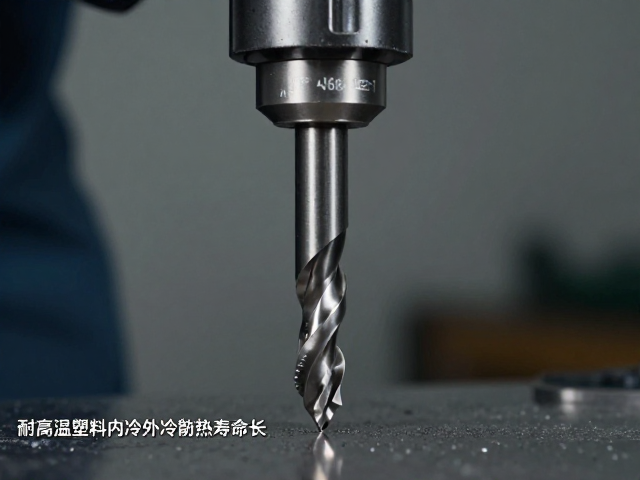
材料特性与长期运行稳定性分析
耐高温塑料在钻削过程中表现出的低摩擦系数,进一步降低了切削阻力。这意味着驱动电机所需的扭矩减少,能耗降低,同时减少了因振动引起的加工误差。此类材料在高温环境下不易软化或分解,能够维持钻头的几何形状,确保孔壁的光洁度,这对于精密连接件的生产至关重要。
长期运行中,复合冷却系统减少了刀具的热疲劳损伤。传统加工中,刀具因反复受热冷却产生的微观裂纹是导致崩刃的主要原因,而高效的内冷外冷设计大幅削弱了这种热冲击。通过维持切削界面的低温状态,刀具的磨损模式从剧烈的磨粒磨损转变为缓慢的扩散磨损,使得单支刀具的加工寿命成倍增加,降低了单件成本中的刀具摊销费用。
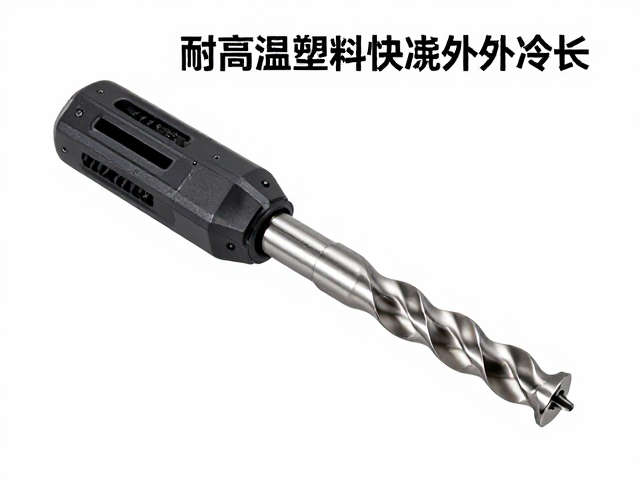
工艺参数优化与标准化应用
在实际应用中,冷却液的压力与流量需根据钻头直径和材料特性进行精确匹配。对于小直径钻头,内冷压力通常需维持在较高水平以确保穿透力,而外冷流量则需适中以避免飞溅。通过调整这些参数,可以在不同材质上实现最佳的断屑效果和排屑效率,避免切屑堵塞导致的刀具折断事故。
标准化作业流程中,引入此类钻头需配合相应的冷却系统调试规范。操作人员需定期检查内冷通道的畅通情况,防止杂质堵塞影响冷却效果。同时,监控主轴温升曲线可作为评估刀具状态的重要依据。通过数据反馈不断优化冷却策略,使加工过程始终处于最佳热平衡状态,确保持续产出符合高标准要求的零部件。