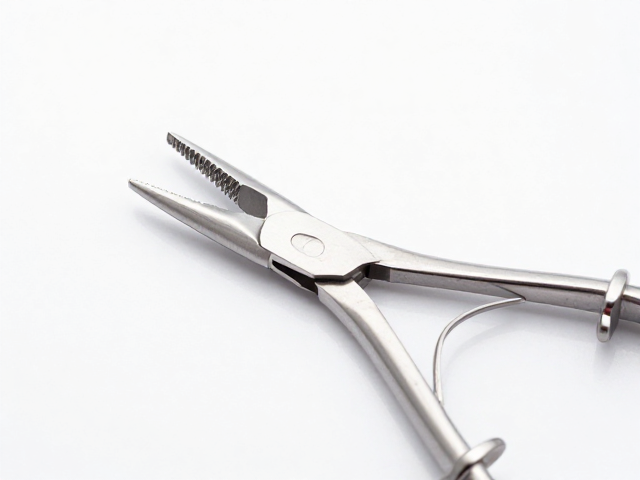
电解抛光在医疗器械金属部件中的核心作用
医疗器械表面的微观状态直接影响着器械的生物相容性与临床使用的安全性。对于拔牙钳与持针器这类直接接触人体组织的金属工具,其表面若存在微观粗糙度或残留物,极易成为细菌滋生的温床,进而引发感染风险。电解抛光作为一种电化学表面处理技术,通过阳极溶解作用去除金属表面的微观凸起部分,能够显著降低表面粗糙度,使金属表面达到镜面般的光洁效果。这种工艺不仅提升了器械的美观度,更关键的是它构建了致密的钝化膜,增强了不锈钢材料在复杂体液环境中的耐腐蚀性能,从而延长器械的使用寿命并保障患者安全。
在精密制造领域,传统的机械抛光难以彻底清除深凹处的杂质,而电解抛光利用电解液与金属表面的接触,能够均匀处理复杂几何形状的表面。对于拔牙钳的关节处或持针器的齿槽内部,电解抛光液能够渗透至细微角落,实现全方位的表面处理。这一过程去除了游离铁颗粒和其他污染物,恢复了金属原有的钝化层特性。经过处理后的表面,其摩擦系数降低,使得持针器在夹持缝线时更加跟手,同时减少了拔牙钳在操作过程中对口腔黏膜的潜在损伤,严格契合现代医疗器械对高洁净度与高安全性的标准要求。
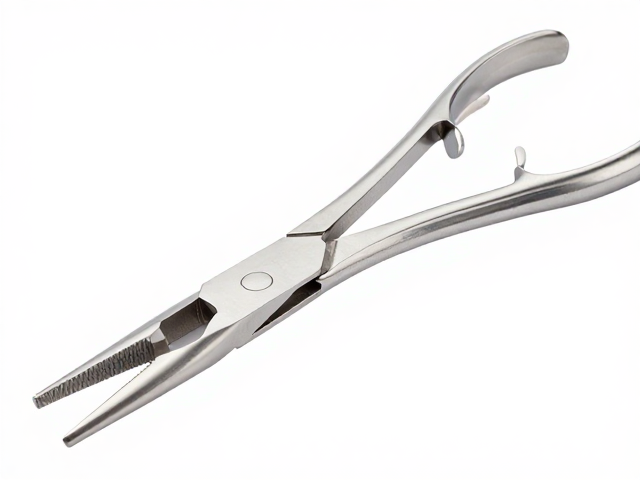
拔牙钳电解抛光的工艺参数与控制
拔牙钳通常采用医用不锈钢(如300系列或400系列)制造,其结构包含钳喙、关节和手柄,不同部位对表面处理的要求存在差异。在电解抛光过程中,电流密度是决定表面质量的关键变量。过高的电流密度可能导致表面过度溶解甚至出现麻点,而过低的电流密度则无法有效去除微观不平。一般而言,针对不锈钢拔牙钳,电解液多采用磷酸与硫酸的混合溶液,温度控制在50-70摄氏度区间,处理时间通常在1至5分钟之间,具体需根据工件的表面积和形状进行精确计算。
除了电流密度,电解液的流速与搅拌方式也会影响抛光效果的均匀性。对于拔牙钳复杂的关节连接处,需要确保电解液能够充分置换,避免局部气泡滞留导致抛光不均。实际生产中,常采用阴极移动或溶液循环过滤系统,以维持电解液的成分稳定和温度均匀。此外,工件在夹具中的接触点处理至关重要,需使用专用绝缘夹具避免电流集中导致的烧伤或局部腐蚀。通过优化这些工艺参数,可以确保拔牙钳在经历数千次开合测试后,表面依然保持光滑无锈,符合医疗器械表面处理的严格技术规范。
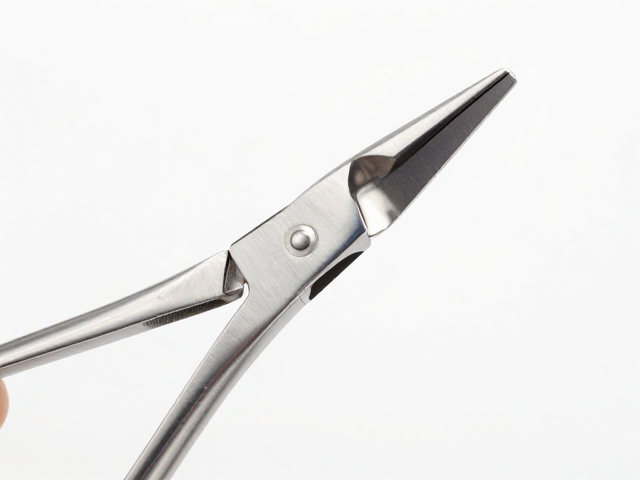
持针器电解抛光的难点与解决方案
持针器的核心功能部件是其夹持端,通常带有严密的齿纹结构,以确保对缝线的稳固夹持。这种带有复杂沟槽和锐角的结构,使得传统抛光工艺难以深入内部,容易留下卫生死角。电解抛光在处理持针器时,面临的主要挑战是如何在保留齿纹功能几何形状的同时,消除齿槽内部的微观粗糙度。解决方案在于优化阴极布局,将阴极置于持针器齿槽内部或采用多孔阴极设计,使电流分布更加均匀,确保齿槽底部与顶部接受一致的电化学处理。
针对持针器夹持力的保持与表面处理的平衡,电解抛光后的表面虽光滑,但必须确保不改变金属基体的硬度及齿纹的机械强度。工艺控制中需精确监控电压与时间,防止因过度溶解导致齿纹变钝,影响持针器的临床性能。此外,抛光后的清洗与钝化步骤不可或缺,需通过去离子水彻底清除残留电解液,并进行酸洗钝化处理,以进一步修复并增强表面钝化膜。经过严格工艺验证的持针器,其夹持力稳定性与表面洁净度均能满足高频次手术使用的需求,有效降低术后并发症风险。
表面处理后的检测与质量控制标准
医疗器械的表面质量必须通过严密的检测流程进行验证,以确保每一批次产品符合行业标准。表面粗糙度检测通常使用轮廓仪进行,要求Ra值控制在0.2微米以下,以确保表面足够光滑,减少蛋白质吸附和细菌附着。此外,外观检查需在高倍放大镜下确认无麻点、流挂、过腐蚀或局部发黑现象。对于拔牙钳和持针器,还需进行盐雾试验,评估其在模拟体液环境中的耐腐蚀性能,确保经过规定时间测试后无锈蚀点产生。
微生物限度检测与内毒素测试是验证表面处理清洁度的重要环节。电解抛光后的器械需经过严格的清洗与灭菌流程,检测结果显示细菌培养阴性及内毒素含量低于法定限值,方可视为合格。同时,功能性测试如夹持力测试、关节灵活性测试需与表面处理效果结合评估,确保表面处理工艺未对器械的机械性能造成负面影响。通过建立完整的数据追溯体系,记录每次抛光的电流、电压、时间及检测结果,可实现生产过程的可控性与可追溯性,为医疗器械的安全使用提供坚实的数据支撑。