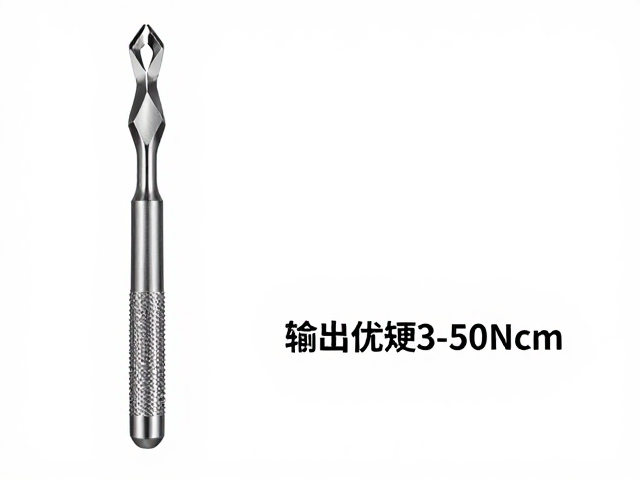
扭矩参数对即刻种植骨结合的影响
在即刻种植的临床场景中,钻针的输出扭矩通常设定在3-50Ncm区间,这一数值范围直接决定了钻削效率与骨组织的热损伤控制。低扭矩区间(3-15Ncm)多用于初期定位及皮质骨切开,此时钻针需具备极佳的轴向稳定性,避免在坚硬骨面发生打滑或偏移,确保种植体就位路径的精确性。高扭矩区间(20-50Ncm)则对应于窝洞预备的关键阶段,特别是当面对高密度骨板或需要进行骨挤压成形时,足够的扭矩输出能维持钻针持续切削,防止因阻力过大导致的电机停转或钻针折断风险。
扭矩的稳定性与种植体的初期稳定性有着严密的逻辑关联。过低的扭矩可能导致预备窝洞壁不平整,影响种植体与骨壁的紧密贴合;而过高的扭矩若缺乏严密的扭矩控制逻辑,极易在骨内产生过量摩擦热,引发骨细胞坏死,进而干扰后续的骨结合过程。因此,3-50Ncm的宽域覆盖并非单一指标,而是要求钻针系统能根据骨质密度动态调整切削阻力,通过优化钻尖几何结构与螺旋槽设计,实现从低阻力定位到高负荷预备的平滑过渡。
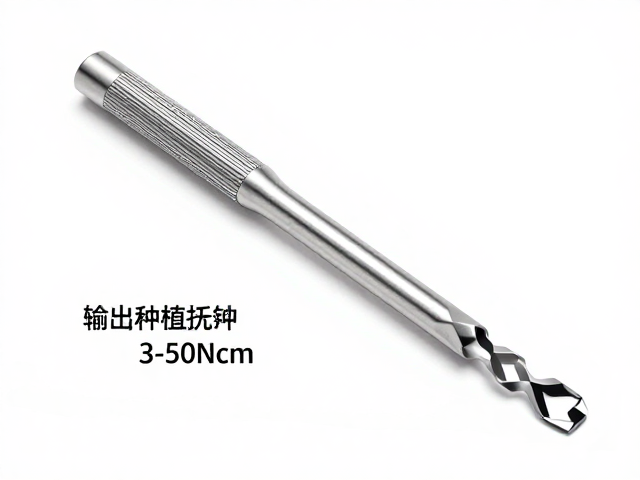
钻针几何结构与切削效率的匹配逻辑
钻针的尖端角度与螺旋槽深度是决定其在不同扭矩下表现的核心物理特征。在即刻种植中,常用的钻针尖端角度多为90度或115度,90度钻针在3-20Ncm低扭矩区间能提供锋利的切割刃,快速穿透皮质骨;而在20-50Ncm的高扭矩区间,更宽的螺旋槽设计有助于排出骨屑,减少切削阻力,防止骨屑堆积导致的扭矩异常升高。这种几何结构的差异,使得同一支钻针在不同扭矩设定下,能保持恒定的切削效率,避免因骨屑堵塞造成的“假性阻力”。
螺旋槽的排屑能力直接影响钻针在连续预备中的表现。在即刻种植中,由于不经过漫长的愈合期,骨壁的健康状态至关重要。钻针内部若存在死角或螺旋槽容积不足,骨屑会在高速旋转中形成栓塞,导致局部温度急剧上升。此时,即便电机输出扭矩处于3-50Ncm的安全范围内,实际作用于骨组织的剪切力也可能因排屑不畅而失控。因此,选择钻针时需关注其螺旋槽的流线型设计,确保在高扭矩输出时,切削产物能顺畅排出,维持钻针与骨组织的有效接触面积。
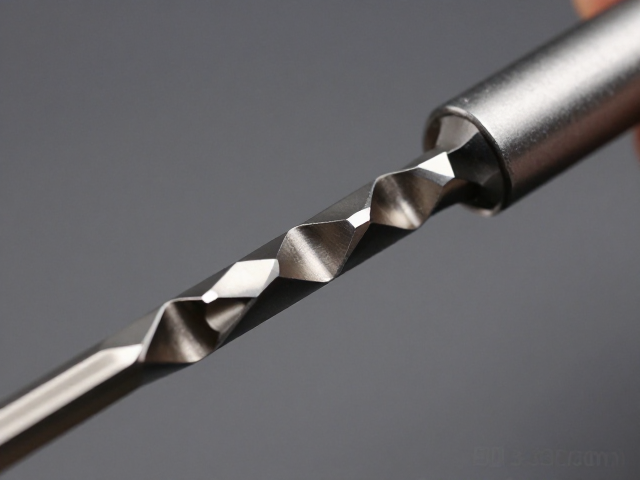
材质处理与耐磨性能的长期表现
钻针的材质通常采用航空级不锈钢或钛合金,其硬度与韧性平衡决定了在3-50Ncm扭矩范围内的耐用度。高硬度材质能保持刃口锋利,减少预备所需的时间,从而降低手术中的热效应;但若韧性不足,在遇到高密度骨结节或突发的扭矩波动时,易产生微裂纹甚至断裂。因此,优质钻针通常在表面进行纳米涂层处理,如氮化钛涂层,以提升表面硬度和润滑性,降低摩擦系数,使钻针在50Ncm的高负载下仍能保持稳定的切削性能。
表面处理工艺还会影响钻针的抗腐蚀能力。在临床消毒与灭菌过程中,钻针需经历高温高压或化学浸泡。若表面处理不均,微小的锈蚀点可能在后续使用中成为应力集中点,导致钻针在3-50Ncm的扭矩循环中提前失效。此外,材质的均匀性也是关键,内部夹杂物会导致钻针在高速旋转下产生振动,影响医生的手感反馈,进而难以精确控制预备深度与形态,这对于对精度要求极高的即刻种植而言,是不可接受的隐患。
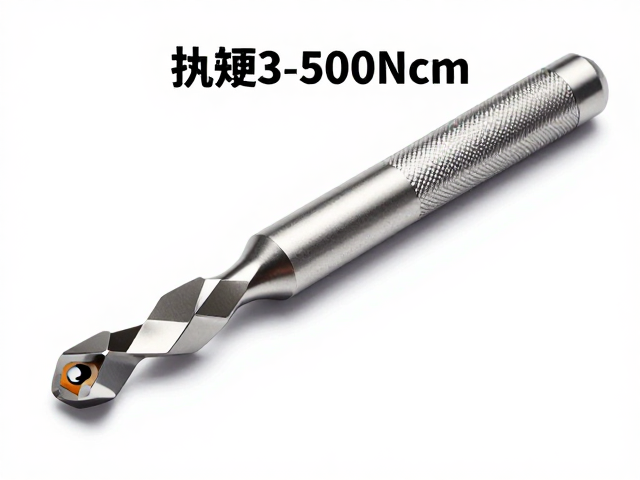
临床操作中的扭矩控制策略
实际操作中,医生需根据骨质的D1-D4分级,动态调整电机的扭矩输出策略。在D1类致密骨中,初始进针扭矩可能迅速攀升至30-40Ncm,此时应采用“啄木鸟”式预备法,间歇性退出钻针排屑,避免扭矩持续高位运行导致骨热损伤。而在D3-D4类疏松骨中,扭矩输出通常维持在10-20Ncm,重点在于扩大窝洞体积,此时钻针的侧向切削能力比轴向穿透力更为重要,需选用侧刃经过特殊打磨的钻针,以在低扭矩下实现高效的骨去除。
扭矩控制的精细化还体现在预备阶段的转换上。从定位钻到成型钻的过渡过程中,扭矩需求会有显著变化。定位钻需要高刚性以确位,成型钻则需要良好的容屑空间。若钻针系统设计不合理,在扭矩从3Ncm提升至50Ncm的过程中,可能会出现切削节奏断裂,导致窝洞形态不规则。因此,选择钻针时需关注其系列产品的扭矩响应一致性,确保在从浅层皮质骨到深层松质骨的预备过程中,扭矩输出的线性变化,避免因钻针特性突变导致的操作失误。