六角连接轴承的工况特性与失效前兆
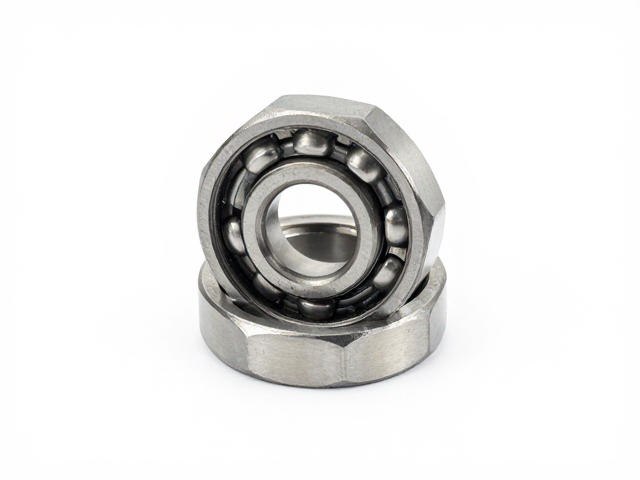
六角连接轴承在骨粉生产设备中扮演着核心传动与定位角色,其独特的六角结构设计旨在提供比标准圆孔更高的抗扭转力矩,从而应对骨粉破碎、研磨过程中产生的剧烈冲击载荷。在实际运行环境中,轴承内部滚珠与滚道之间存在着微米级的接触应力,随着设备连续运转,润滑脂会逐渐氧化、干涸或混入骨粉微粒,导致摩擦系数上升。当听到设备运转声音出现明显的金属摩擦声或高频异响时,这通常是保持架磨损或滚道出现早期剥落的先兆,意味着六角连接处的配合间隙已经超出了安全公差范围。
维护人员需定期监测轴承运行温度,正常工况下轴承外壳温度应保持在环境温度以上10-20摄氏度范围内。若温度持续攀升超过60摄氏度且无法通过散热措施降低,表明内部润滑失效或预紧力过大,此时六角连接部位可能因热膨胀产生抱死风险。通过红外热成像仪定期扫描轴承座,能够直观发现局部过热斑点,这种非接触式检测方式能有效避免在设备停机检修时遗漏隐蔽性故障,为制定精准的更换计划提供数据支撑。
骨粉设备全生命周期维护策略
骨粉设备的高强度作业特性要求建立严密的润滑管理体系,六角连接轴承对润滑剂的粘度及纯净度极为敏感。建议采用含有二硫化钼成分的极压润滑脂,该材料能在高负荷接触面形成固体润滑膜,显著降低金属间直接接触的概率。润滑作业应遵循“少量多次”原则,定期清理旧脂并注入新脂,确保六角连接缝隙内的杂质被彻底排出。同时,需检查轴承端盖的密封性能,防止骨粉粉尘侵入轴承内部,粉尘颗粒进入滚道会像研磨剂一样加速表面损伤,缩短轴承使用寿命。
在设备停机保养期间,应对六角连接部位进行严密的视觉与触觉检查。使用塞尺测量轴承轴向窜动量,若轴向间隙超过0.05毫米,说明六角定位面已出现磨损或变形,需立即进行校正或更换。此外,检查六角孔内壁是否有拉毛、腐蚀或塑性变形痕迹,这些微观损伤会改变受力分布,导致轴承在运行中产生偏载。对于长期闲置的设备,应定期手动盘车,防止轴承滚子因静止状态下的局部应力集中而产生压痕,确保设备在重新启动时处于最佳初始状态。
科学设定更换周期与寿命管理
六角连接轴承的更换周期并非固定不变,而是严格取决于设备的使用频率、负荷强度及维护保养质量。在日均运行时间超过8小时且处理硬质骨料的工况下,建议每6-12个月进行一次预防性更换。若设备处于间歇性运行或负荷波动较大的环境,可将周期延长至12-18个月,但必须辅以严密的振动监测。通过安装振动传感器,实时记录轴承振动速度值,当振动值超过ISO 10816标准中的警告线时,无论运行时间是否达到常规周期,都必须执行更换程序。
寿命管理应结合轴承的原始制造精度与安装质量进行综合评估。高精度等级的六角连接轴承在正确安装且润滑良好的情况下,理论寿命可达数千小时,但实际应用中往往因安装误差导致寿命减半。安装过程中需使用专用压具,严禁直接敲击轴承外圈或内圈,确保六角定位面与轴肩完全贴合。同时,记录每次更换轴承的日期、型号、更换原因及运行数据,建立设备维护数据库,通过大数据分析不同批次轴承的失效模式,逐步优化更换策略,实现从“定期更换”向“状态维修”的转变,最大化设备运行效率。