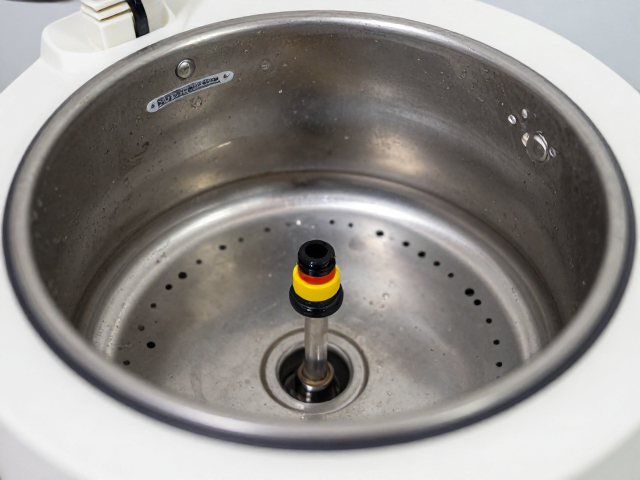
排查密封圈老化与变形问题
高压灭菌锅在134℃的高温环境下,若门封处出现持续渗漏,首要原因通常是硅橡胶或三元乙丙橡胶材质的密封圈发生了不可逆的物理改变。长期处于高温高压循环中,密封圈会逐渐失去弹性,表面可能出现裂纹、发黑或变硬现象,导致其在闭合状态下无法形成严密的物理阻隔。检查时需重点观察密封圈沟槽内是否有异物残留,如玻璃碎片、金属屑或干结的蛋白污渍,这些微小颗粒会阻碍密封圈的完全贴合,成为漏水的“罪魁祸首”。
实际操作中,应先将灭菌锅完全冷却并断电,拆卸门体上的密封圈进行直观评估。若发现密封圈截面不再呈现均匀的圆形,而是出现扁平化或扭曲变形,或者表面有明显的压痕无法回弹,则必须立即更换。更换时务必选择与原设备规格完全一致的部件,确保外径、内径及线径符合原厂技术参数。安装新密封圈时,需清洁沟槽内部,确保无油污和灰尘,然后将密封圈平放入槽内,避免扭曲或拉伸,手动旋转检查其是否均匀分布在整个圆周上。
检测安全阀与压力传感器状态
除了物理密封件,压力控制系统的故障也会间接导致密封失效。当安全阀或压力传感器读数异常时,锅内可能因压力过高而强行冲破密封界限,或者因压力不足导致加热过程中蒸汽无法有效置换冷空气,进而引发冷凝水积聚和渗漏。需要定期校准压力传感器,确保其反馈的数据与标准压力表一致。若发现安全阀在未达到设定压力时提前泄压,或者完全无法动作,这会直接破坏灭菌室内的压力平衡,导致密封结构承受非设计范围内的应力。
对于老化的安全阀,建议按照设备维护手册的要求进行拆卸清洗或整体更换,切勿尝试自行调整弹簧力度以改变泄压点,这极易引发严重的安全事故。在检测过程中,可以使用经过计量认证的标准压力表进行比对,记录不同温度阶段(如121℃、134℃)的压力数值。若两者偏差超过±0.01 MPa,则表明传感器或阀体存在机械故障。此时应停止使用设备,联系具备相应资质的维修人员进行专业校正,确保压力控制系统能精准响应,维持灭菌过程的稳定性。
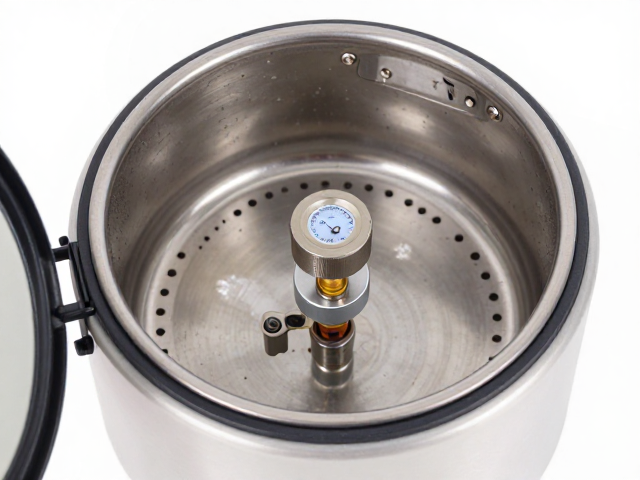
检查门体铰链与锁紧机构
高压灭菌锅的密封效果高度依赖于门体与锅体之间的同心度以及锁紧机构的紧固力度。如果门体铰链出现磨损、松动或变形,会导致门盖在闭合时倾斜,使得密封圈受力不均,局部产生缝隙从而引发漏水。此外,锁紧手柄或旋钮的磨损也会导致锁紧力不足,无法将门盖紧紧压向锅体法兰面。定期检查铰链轴的转动是否顺畅,观察是否有明显的旷量或卡滞现象,这是判断机械结构是否完好的重要依据。
当发现锁紧机构操作阻力过大或过松,应检查内部的螺纹杆是否生锈或变形,以及锁紧块与法兰面的接触是否平整。若螺纹杆表面有损伤,可使用细砂纸轻轻打磨修复,但需确保打磨后螺纹配合紧密。对于因长期使用导致法兰面轻微划痕的情况,可使用专用密封膏进行临时填补,但这仅能作为应急措施,长期来看仍需对法兰面进行研磨修复以保证绝对平整。确保每次闭合门盖时,锁紧手柄能顺畅到位,且无异常晃动,这是维持134℃高温密封完整性的关键机械保障。
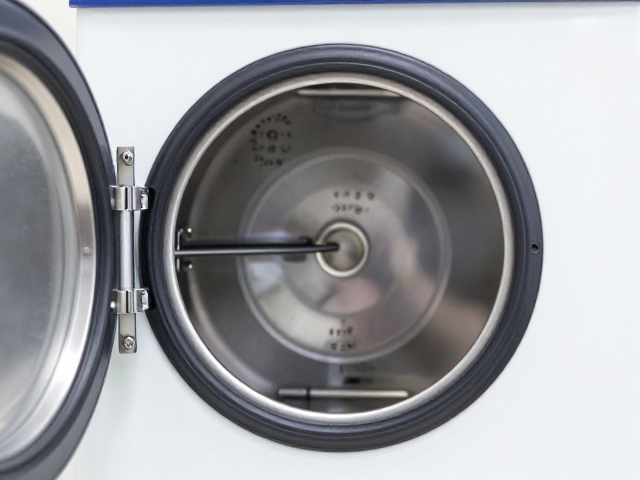
验证加热元件与排水系统
加热元件的故障或排水系统堵塞也会表现为漏水现象,但这通常源于冷凝水或蒸汽排放不畅导致的积液。如果疏水阀堵塞或排水管路存在弯折、堵塞,锅内产生的冷凝水无法及时排出,积聚在底部或密封区域,随着温度升高,这些水分可能转化为蒸汽,从密封薄弱处溢出。检查排水过滤器是否被杂质堵塞,清理疏水阀内部的滤网,确保排水路径畅通无阻。同时,观察加热管周围是否有水垢堆积,水垢不仅影响热传导效率,还可能因局部过热导致密封材料加速老化。
在验证过程中,可执行空载运行测试,观察在升温至134℃的过程中,排水口是否有持续的蒸汽喷出而非液态水,这有助于判断疏水系统是否正常工作。若发现加热管表面结垢严重,应使用专用的除垢剂进行清洗,避免使用强酸性或强碱性清洁剂,以免腐蚀金属部件或加速橡胶件老化。确保排水管路无泄漏点,接头处紧固无松动。通过保持加热与排水系统的清洁与通畅,可以有效减少因冷凝水积聚引发的密封失效风险,确保灭菌过程的安全与高效。