超声波清洗钛合金的物理机制与适用场景
钛合金因其高比强度、优异的耐腐蚀性以及生物相容性,在航空航天、医疗植入物及精密模具制造领域占据重要地位。然而,钛合金表面极易吸附油脂、切削液残留以及微小的金属碎屑,特别是在经过铣削、钻孔等机械加工后,复杂的几何结构内部往往隐藏着难以通过常规擦拭清除的污染物。超声波清洗技术利用高频振动在清洗液中产生数以万计的微小气泡,这些气泡在闭合瞬间产生的巨大冲击力能够深入微观缝隙,剥离附着在钛合金表面的顽固污渍,成为处理高精度钛部件的关键工艺环节。
在钛合金加工过程中,切削刀具(如铣刀、钻头)磨损或参数设置不当会导致“Cutting Bur”(切削毛刺)残留。这些毛刺通常由钛合金特有的粘附特性形成,质地较硬且与基体结合紧密。传统的机械打磨容易损伤工件表面完整性,而化学酸洗则可能引发氢脆风险。超声波清洗通过物理剥离作用,能够在不改变钛合金金相结构的前提下,有效松动并去除这些微观毛刺和附着物,为后续的表面处理或装配提供洁净的基底。
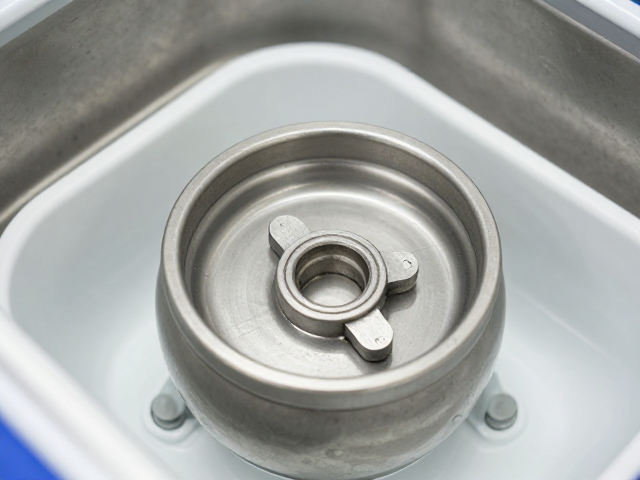
超声波清洗去除Cutting Bur残留的操作参数
清洗效果的核心在于清洗频率与功率密度的匹配。对于钛合金工件,尤其是带有复杂内腔或微细孔洞的部件,低频段(20kHz-28kHz)产生的空化气泡较大,冲击力更强,适合去除较大的颗粒污染物和较厚的氧化皮;而高频段(40kHz-80kHz)产生的空化气泡数量更多、分布更均匀,气泡尺寸更小,能深入更细微的缝隙,对于去除微米级的Cutting Bur残留及抛光后的细微划痕处的污垢具有显著优势。实际应用中,常采用双频或多频超声设备,以平衡清洁深度与表面完整性。
清洗液的选择直接影响空化效应的效率。去离子水配合专用的中性或弱碱性钛合金清洗剂是主流方案,清洗剂中的表面活性剂能降低液体表面张力,增强润湿性,使清洗液更容易进入钛合金表面的微观裂纹和毛刺根部。清洗温度通常控制在40℃-60℃之间,适宜的温度能提高清洗剂的活性并加速污渍的溶解,但需避免温度过高导致钛合金表面氧化加剧或清洗剂分解。此外,清洗时间需根据工件的污染程度精确控制,过短无法彻底清除毛刺,过长则可能导致清洗液对钛合金表面产生轻微的化学侵蚀或设备能耗浪费。
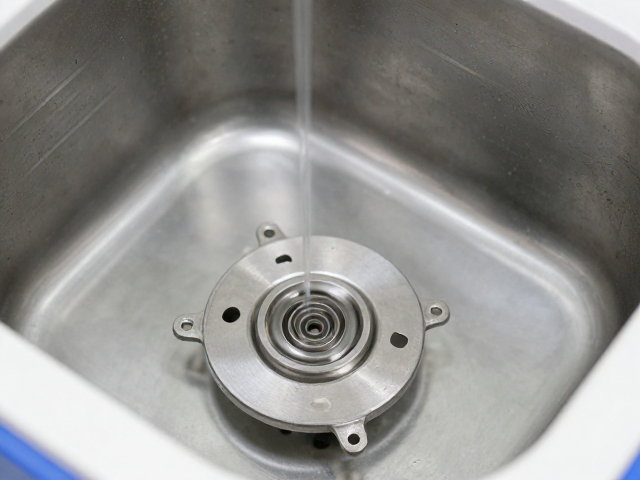
工艺优化与表面完整性保障
钛合金具有较高的声阻抗,超声波在其中的传播衰减相对较大,因此工件在清洗槽中的摆放位置至关重要。为了确保Cutting Bur残留被有效去除,工件应悬挂或放置在专用夹具上,避免工件之间相互接触或与槽底硬接触,防止因局部屏蔽效应导致清洗死角。对于形状复杂的钛合金组件,建议采用旋转篮筐或振动夹具,使工件在清洗过程中不断改变角度和位置,确保超声波能量均匀覆盖所有表面,特别是刀具切入点和排屑槽等易残留毛刺的关键区域。
清洗后的干燥与检测是验证清洗效果的关键步骤。超声波清洗后,钛合金表面残留的清洗液若未及时干燥,可能留下水渍或引起局部腐蚀。通常采用热风循环干燥或真空干燥工艺。在质量检测方面,可通过目视检查结合显微镜观察,确认Cutting Bur残留是否完全清除,表面无可见划痕或凹坑。对于高精密要求的部件,还可采用接触角测量或表面粗糙度仪评估清洗后的表面状态,确保其在满足清洁度要求的同时,不降低钛合金原有的力学性能和表面质量。