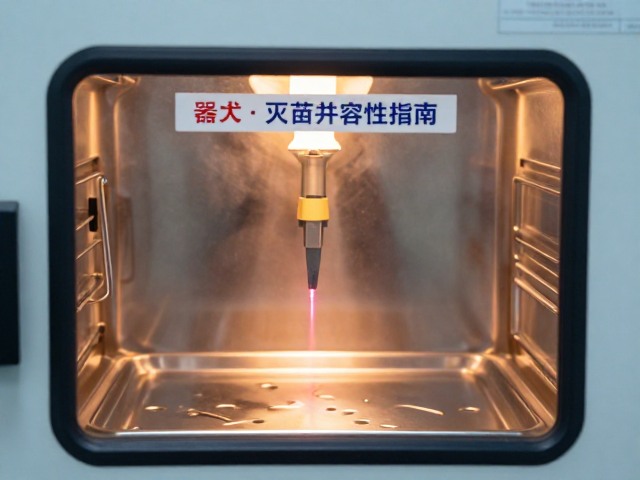
手术刀激光打标与高温高压灭菌的技术耦合机制
医疗器械标识的可读性与稳定性是临床安全使用的核心环节,其中手术刀作为高频使用的切割工具,其标识技术需克服严苛的灭菌环境。激光打标通过高能光束瞬间熔化或气化材料表面,形成永久性标记,这一过程在手术刀常见的不锈钢材质上表现为微观层面的物理结构改变或氧化变色。相较于传统油墨印刷或机械刻印,激光打标无需添加任何化学介质,从根本上消除了油墨脱落、溶剂残留或涂层剥落的风险,这对于需要频繁接触人体组织且对无菌要求极高的手术场景至关重要。
高温高压灭菌(Autoclaving)是医疗器械最主流的灭菌方式,通常涉及121℃至135℃的温度以及0.2 MPa以上的饱和蒸汽压力。在这种极端的热力学与流体力学环境中,传统标识技术极易因热膨胀系数差异导致标识变形、模糊或完全脱落。激光打标的优势在于其标记区域与基材融为一体,没有附加层的热降解问题。然而,激光打标的深度、功率密度以及扫描速度必须经过严密的参数校准,过浅的标记可能在多次灭菌循环中因机械磨损而失效,而过深的标记则可能改变刀具局部的应力分布,进而影响手术刀整体的疲劳寿命和切割性能。
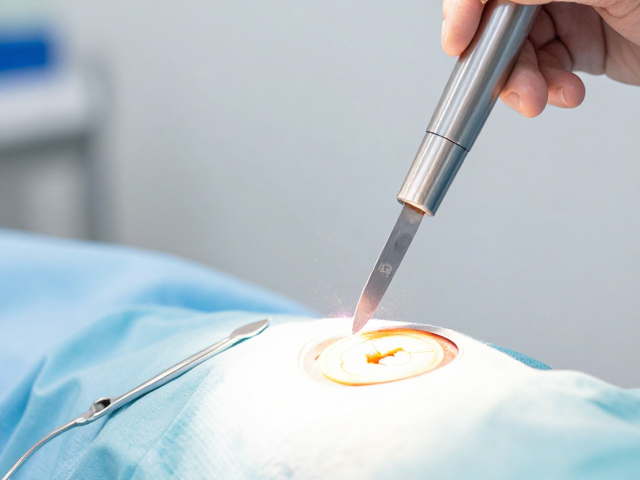
灭菌兼容性验证的标准体系与关键指标
医疗器械标识与灭菌的兼容性验证并非单一的性能测试,而是一套严密的符合性评价体系,主要依据ISO 11135、ISO 11137及ISO 17665等国际标准中关于灭菌过程确认的要求。验证的核心在于证明在经历预定的灭菌周期后,标识仍能满足可识别性、位置准确性以及无毒性残留的标准。这一过程通常包括对标识的视觉检查、显微观察以及化学成分分析,确保激光打标过程中未产生任何可能迁移至患者体内的有害副产物。
关键验证指标包括标记的可读性阈值、标记前后的表面粗糙度变化以及微观结构的完整性。在ISO 10377等标准框架下,可读性通常通过对比度测量和人工或自动化视觉检测系统进行评估,要求在任何角度和光照条件下,标识信息均清晰可辨。此外,表面粗糙度的变化需控制在特定范围内,以避免因标记区域粗糙度增加而成为细菌滋生的温床,或影响刀具与组织接触的流畅性。验证实验需模拟实际灭菌过程中的热-湿-压耦合效应,并在灭菌前后对样品进行严格对比,以量化标记的耐久性衰减情况。
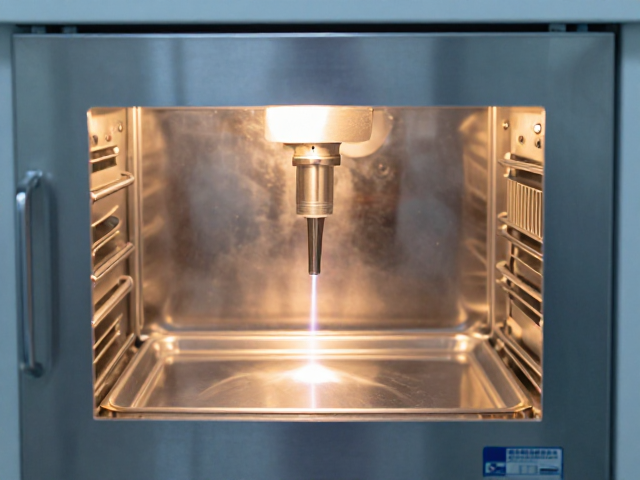
工艺参数优化与质量控制策略
激光打标工艺参数的优化是确保灭菌兼容性的技术基石,主要涉及激光类型、波长、脉冲宽度、峰值功率以及扫描频率等核心变量。对于手术刀常用的300系列或400系列不锈钢,光纤激光或紫外激光因其良好的吸收特性而常被选用。紫外激光通过光化学键断裂实现“冷加工”,热影响区极小,能有效防止材料表面产生高温氧化变色或微观裂纹,从而更好地保持刀具的耐腐蚀性和机械强度。工艺参数的设定需基于材料的光谱吸收特性,通过正交实验确定最佳窗口,以平衡标记深度、对比度和对基材性能的影响。
质量控制策略需建立严密的过程监控与抽检机制,利用自动化光学检测(AOI)系统实时监测打标效果。在批量生产中,每批次产品需抽取代表性样本进行加速老化试验和模拟灭菌循环测试。测试内容包括标记在指定次数的灭菌后的可读性保持率、表面微观形貌的SEM(扫描电子显微镜)分析以及盐雾试验以评估耐腐蚀性。通过建立严密的过程监控与抽检机制,利用自动化光学检测(AOI)系统实时监测打标效果,确保每一把手术刀的标识均符合既定的质量标准,从而为临床使用提供可靠的安全保障。