多材料一体化加工的核心技术路径
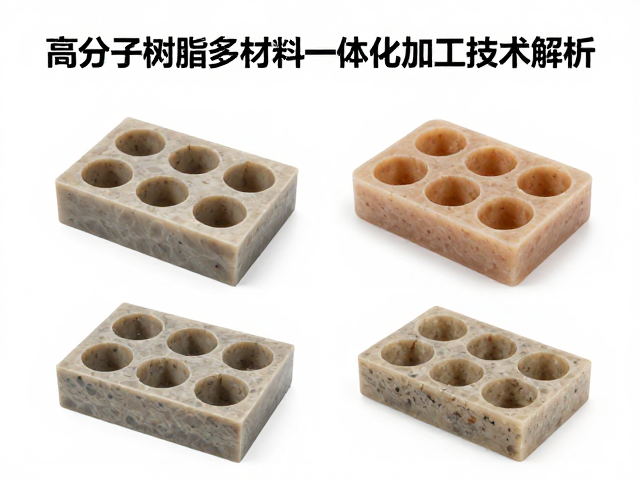
在数字化制造领域,印模材与高分子树脂的混合加工正逐步取代传统的分步制作流程。这种技术路径的核心在于利用光固化或熔融沉积等增材制造技术,在同一加工周期内实现不同物理特性材料的共固化或层压结合。通过高精度的成型设备控制,材料在微观结构上形成互穿网络,从而在界面出产生机械咬合与化学键合,显著提升了复合部件的整体力学稳定性。
技术实现的关键在于材料配方的兼容性设计。高分子树脂通常提供主要的结构强度与表面光洁度,而改性印模材或弹性体组分则用于增强缓冲性能或模拟生物组织的触感。工程师通过调整树脂基体的交联密度以及添加特定的偶联剂,使得两种材料在固化过程中能够保持界面的连续性,避免出现分层或脱粘现象。这种微观层面的融合是保证成品在复杂应力环境下保持功能完整的基础。
界面结合机理与微观结构特征
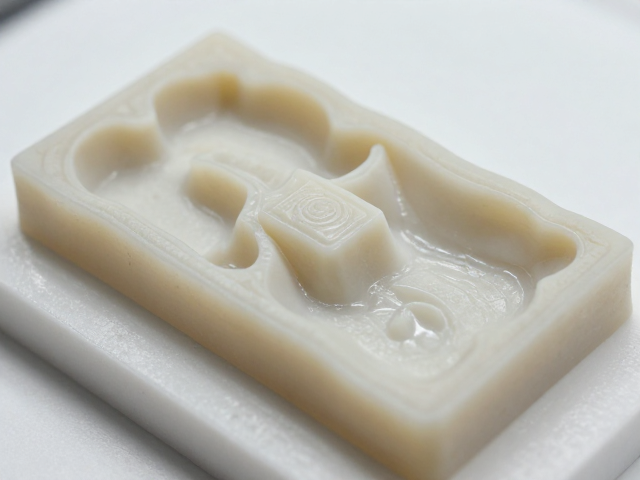
界面结合质量直接决定了多材料部件的性能上限。在固化过程中,不同材料的分子链扩散与缠结是形成牢固界面的主要机制。对于光敏树脂与弹性体印模材的组合,紫外光引发的自由基聚合反应会在接触面形成梯度分布的交联点。这种梯度结构能够有效分散应力集中,防止裂纹在界面出萌生与扩展。
微观观察显示,经过优化的工艺参数处理后,界面出呈现出清晰的互锁结构。高分子链段跨越两种材料的边界,形成物理锚固效应。同时,表面预处理技术如等离子体处理或化学蚀刻能够增加材料表面的粗糙度与活性基团数量,进一步促进分子间的相互作用。这种基于表面物理化学改性的结合方式,相比单纯的机械嵌合,具有更优异的长期耐疲劳特性。
工艺参数对成型质量的影响机制
成型过程中的温度、光照强度及扫描策略会显著影响多材料结构的完整性。热管理是控制残余应力的关键因素。过快的固化速率会导致材料内部产生较大的热应力,进而引发翘曲或开裂。通过分段固化策略,即在初步成型后进行二次热处理或延长曝光时间,可以有效释放内应力,提升尺寸精度。
扫描路径的优化对于保证不同材料区域的致密度至关重要。在激光扫描或投影固化过程中,能量密度的分布需根据材料的吸收特性进行动态调整。对于高吸光性的树脂区域,需降低功率以防止过热分解;而对于透光性较好的弹性体区域,则需确保足够的能量穿透以实现充分固化。精确的能量映射策略能够确保多材料结构在宏观形状与微观性能上的一致性。
典型应用场景与性能表现
在口腔修复领域,多材料一体化加工技术被广泛应用于制作具有不同功能区域的修复体。例如,在制作全口义齿时,基托部分可采用高强度树脂以确保固位力,而咬合面部分则可使用耐磨且具有一定缓冲性的复合印模材料。这种设计既满足了力学支撑需求,又提升了佩戴者的舒适体验。
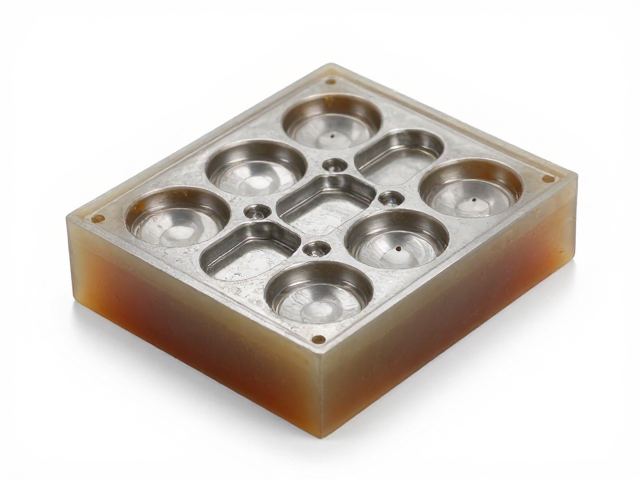
在工业模具与原型制作中,该技术同样发挥着重要作用。利用刚性树脂构建模具主体,再在关键接触面一体化成型耐磨或自润滑材料,可大幅简化后续装配工序。这种一体化成型方式减少了传统粘接或机械固定带来的装配误差,提高了模具的重复定位精度。实际应用中,此类复合部件在磨损测试中表现出优于单一材料的使用寿命,特别是在高频往复运动工况下。